

Un acquirente apre una scatola di guanti ANSI A5 ed esegue un controllo di cinque minuti. Passano tre coppie; il quarto legge circa 1.700 grammi di forza di taglio. La scheda tecnica diceva A5: circa 2.200 ge oltre. Allora il guanto è sbagliato o è il test?
Per un produttore che gestisce la propria ricerca e sviluppo e il proprio laboratorio, la risposta di solito è nessuna delle due. La resistenza al taglio è un intervallo, non un numero fisso, e l'unico modo affidabile per mantenere un lotto di produzione all'interno di tale intervallo è controllare il filato, la maglia, il rivestimento e la linea di immersione, quindi verificare il guanto finito con test calibrati su ogni lotto, non una volta, nella fase di campionamento.
Questa differenza è ciò che distingue due fornitori che stampano entrambi "A5" su una scatola. Uno ha testato un prototipo due anni fa. L'altro sa perché il numero si sposta, di quanto può spostarsi prima che un lotto venga rifiutato e cosa modificare sulla linea quando lo fa. Ecco come funzionano effettivamente i test, dove si trovano le tolleranze e cosa chiedere prima di approvare una specifica.
Cosa misurano effettivamente le valutazioni di taglio e abrasione
Dominano due metodi di test di taglio e non sono intercambiabili. ANSI/ISEA 105, lo standard statunitense, utilizza ASTM F2992 con una lama diritta TDM-100 e riporta la forza necessaria per tagliare il campione in grammi, ordinati nei livelli da A1 a A9. EN388:2016, lo standard europeo, mantiene il vecchio test coupé per materiali a prestazioni inferiori, ma passa al test a lama diritta ISO 13997 per filati ad alte prestazioni, riportando i livelli da A a F, da 2 N a 30 N e superiori.
Poiché la geometria della pala e l'applicazione del carico differiscono, le due scale non possono essere convertite con una formula. A5 si trova più o meno nello stesso quartiere del livello EN E su molte costruzioni in aramide e HPPE, ma la mappatura cambia con la miscela di filati, il peso della fodera e il rivestimento. Tratta qualsiasi tabella di conversione come una stima, mai come una dichiarazione.
All’interno del laboratorio, tre variabili guidano la maggior parte della diffusione:
- Filato e finezza. Una fodera in aramide calibro 13 e una fodera HPPE calibro 18 possono entrambe raggiungere l'A5 comportandosi in modo completamente diverso nella mano. Un calibro più fine di solito acquista destrezza; le fodere più pesanti acquistano durevolezza.
- Rivestimento. Nitrile, lattice e PU cambiano grip, resistenza all'abrasione e prestazioni sul bagnato, quindi il test di taglio deve essere ripetuto sul guanto rivestito, non solo sulla fodera nuda.
- Preparazione del campione. Un coupon piatto tagliato dal palmo non è lo stesso oggetto di un guanto tridimensionale. L'inguine del pollice e la punta delle dita, dove la maglia è tesa e più sottile, sono solitamente i punti più deboli e i punti che hanno maggiori probabilità di essere tagliati durante il lavoro reale.
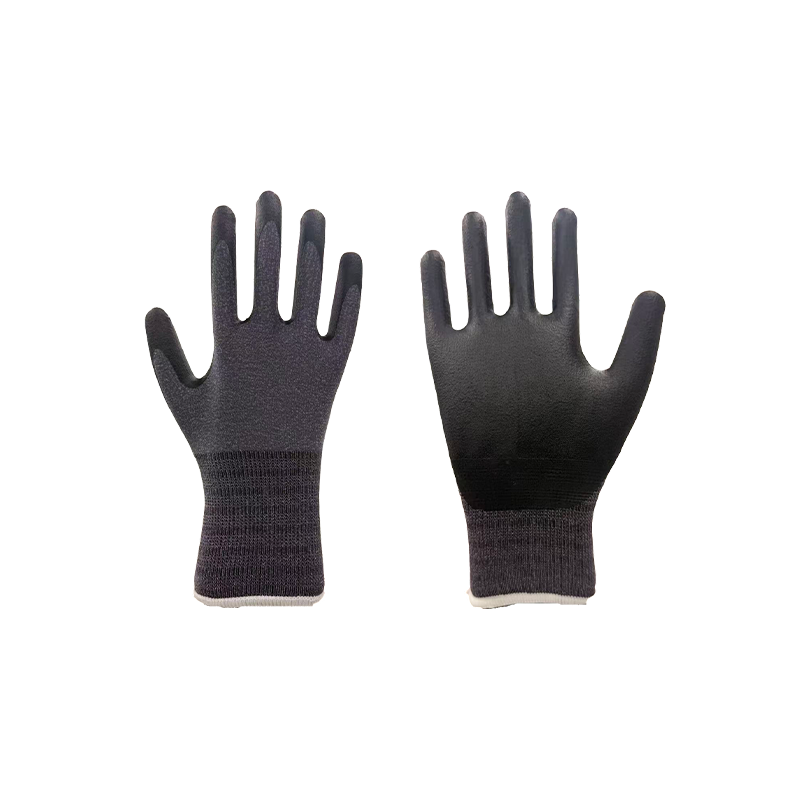
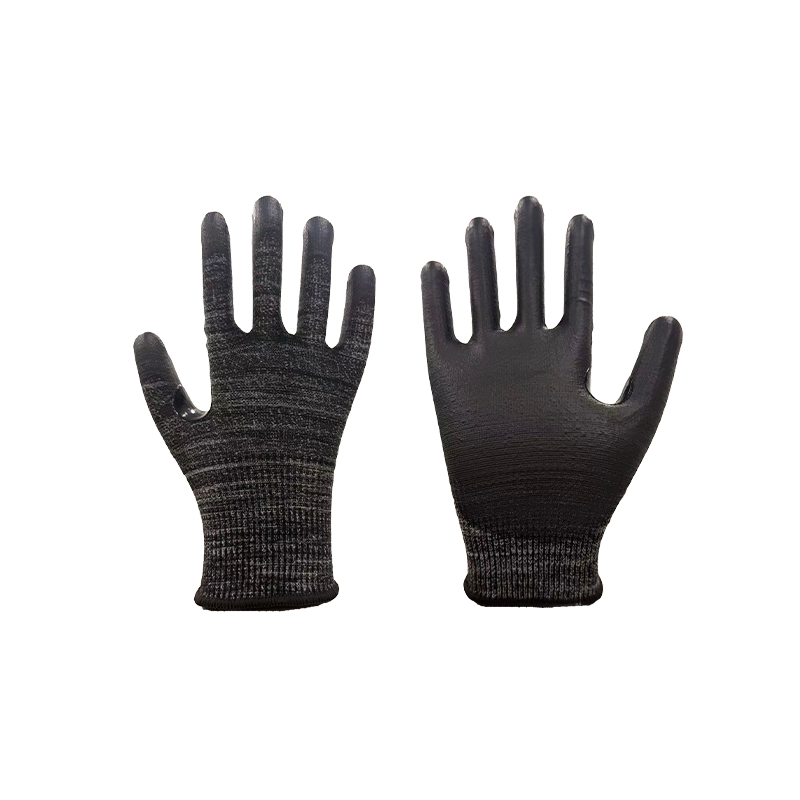
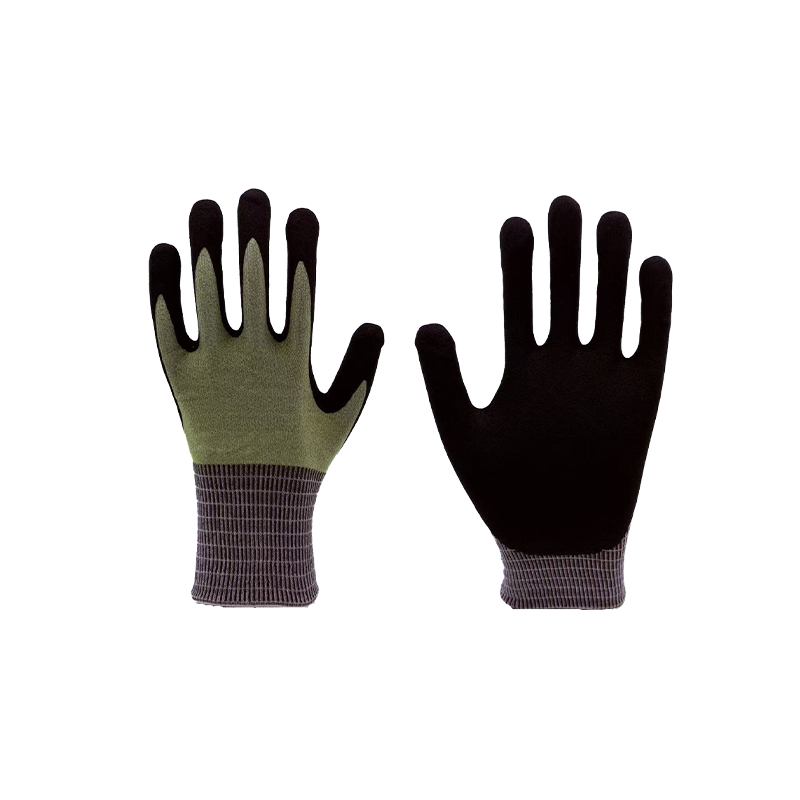 Guanti resistenti al taglio A5 grigi calibro 18 Esamina questo guanto grigio A5 resistente al taglio calibro 18 quando confronti le opzioni di protezione meccanica; i dettagli visibili riguardano solo l'identità del prodotto e la richiesta, non le specifiche complete. Visualizza il prodotto →
Abrasione, strappo e foratura convivono nella stessa norma EN 388. L'abrasione viene conteggiata in cicli fino allo sfondamento su una ruota Taber (livelli da 1 a 4, da 100 a 8.000 cicli), la lacerazione viene misurata in newton e la perforazione in newton utilizzando una sonda standardizzata. Di per sé sembrano minori; insieme decidono se un guanto sopravvive ad un turno o ad una settimana.
Dai risultati di laboratorio alle specifiche di produzione: dove vivono le tolleranze
Un prototipo transitorio è l'inizio del lavoro, non la fine. Il vero risultato della ricerca e sviluppo è una specifica scritta che una linea di produzione può contenere: miscela di fibre e titolo del filato, spessore dell'ago, densità del punto, peso della fodera in grammi per metro quadrato, profondità di immersione, prelievo del rivestimento per paio, temperatura e tempo di polimerizzazione e un intervallo di spessore del palmo.
Poi arriva la parte che gli acquirenti vedono raramente: l'elenco delle cose che possono spostare il numero dopo la firma delle specifiche:
- Variazione del lotto di filato. Due fornitori possono spedire entrambi "HPPE" con tenacità diversa. L'ispezione in entrata con campioni di filato trattenuti lo rileva prima che raggiunga gli aghi.
- Usura dell'ago e densità del punto. Una maglia leggermente allentata riduce il numero di estremità delle fibre per unità di area e produce un calo misurabile delle prestazioni.
- Profondità di immersione e peso del rivestimento. Un rivestimento più profondo in nitrile migliora la resistenza all'abrasione e la presa, ma aggiunge peso, riduce la destrezza e modifica il comportamento del guanto quando è bagnato.
- Indurimento e idratazione. Il rivestimento non polimerizzato rimane appiccicoso; i rivestimenti troppo asciutti diventano fragili. L'umidità di stoccaggio da sola può modificare notevolmente il risultato del taglio.
- Geometria del guanto. Lunghezza, larghezza del palmo e angolo del pollice sono tolleranze dimensionali e determinano la vestibilità, che decide per quanto tempo qualcuno indossa effettivamente il guanto, una variabile di sicurezza che nessun test al banco riesce a catturare.
Questo è il motivo per cui le fabbriche disciplinate effettuano test in tre punti: filato in entrata, campioni iniziali dalla linea e lotti finiti prima della spedizione. Il punto intermedio è dove la maggior parte dei problemi vengono affrontati a buon mercato; l'ultimo punto è dove smettono di essere un problema per il cliente.
Prova chimici, termici e di impatto: la metà più lenta di un laboratorio di guanti
La protezione dal taglio attira l'attenzione, ma i test chimici e termici richiedono più tempo, costano di più e producono affermazioni molto spesso fraintese.
La resistenza chimica secondo la norma EN ISO 374-1 riguarda la permeazione, non gli spruzzi. Un campione viene montato in una cella, la sostanza chimica di prova viene applicata su un lato e il laboratorio misura quanto tempo occorre affinché diventi rilevabile sull'altro. Il tipo A richiede prestazioni contro almeno sei sostanze chimiche con un tempo di permeazione pari o superiore a 30 minuti; Il tipo B ne ha bisogno di tre; Tipo C, uno. Un test di degradazione separato verifica se il materiale cambia fisicamente dopo il contatto.
Si applicano due avvertenze pratiche. La permeazione viene misurata a una temperatura controllata, solitamente intorno ai 22-23 gradi Celsius, e i tempi di passaggio diminuiscono all'aumentare della temperatura. Inoltre, una miscela di solventi non è uguale ai suoi singoli componenti, quindi una classificazione di tipo A rispetto a sei sostanze chimiche indicate non copre automaticamente la miscela utilizzata dal processo.
 Gamma di guanti di protezione chimica di tipo A Esplora i guanti di protezione chimica di tipo A, compresi i guanti in neoprene aramidico calibro 13 e PU a base d'acqua, per attività di produzione chimica, petrolchimica e di laboratorio. Visualizza il prodotto →
I test termici conformi alla norma EN407 riportano fino a sei proprietà separate, tra cui tempo di post-fiamma, calore di contatto a 100, 250, 350 e 500 gradi Celsius, calore convettivo, calore radiante e spruzzi di metallo fuso. Un singolo guanto raramente è forte in tutti e sei. I test di impatto secondo ANSI/ISEA 138 suddividono la protezione dorsale in tre livelli in base al picco di forza trasmessa misurata su nocche e dita, il che significa che la geometria della pastiglia è importante tanto quanto lo spessore della pastiglia.
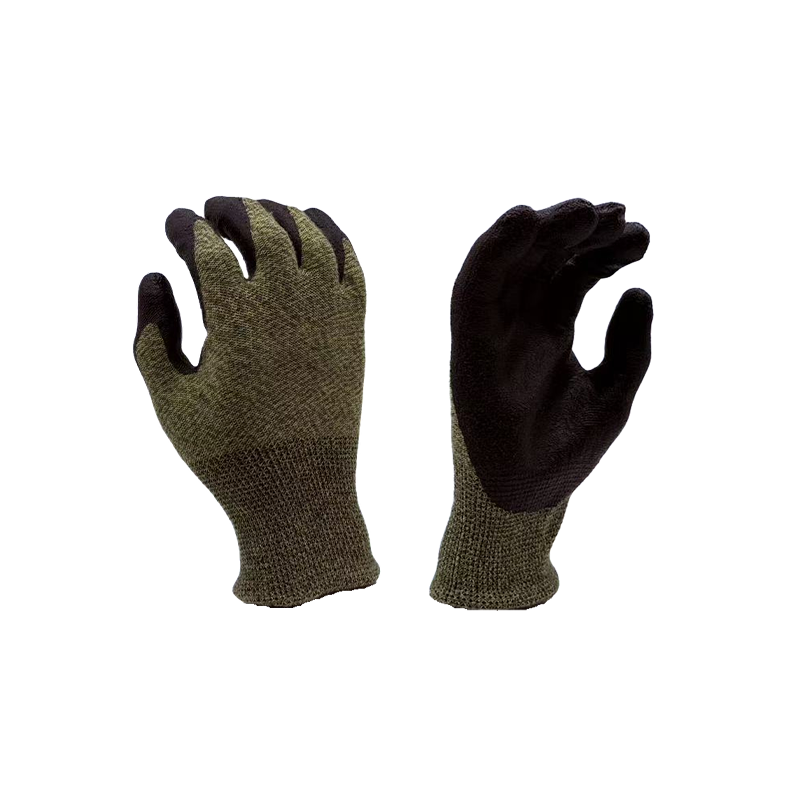
 Guanti di protezione termica ignifughi e resistenti al taglio Esamina questo guanto ignifugo e resistente al taglio tra le opzioni di protezione dal calore; le specifiche dettagliate EN 407 e di resistenza al taglio non sono mostrate. Visualizza il prodotto →
Test sui guanti, standard e cosa fa muovere il numero
Quando confronti due schede tecniche, confronta sia il metodo che il risultato. La tabella seguente elenca i test che compaiono più spesso su una scheda tecnica sulla protezione delle mani e le variabili che modificano silenziosamente il risultato.
| Test | Norma di riferimento | Quanto riportato | Ciò che comunemente muove il risultato |
|---|---|---|---|
| Resistenza al taglio | ASTM F2992 (TDM-100) e ISO 13997 | Forza in grammi (da A1 a A9) o in newton (da A a F) | Usura della lama, tensione del campione, lotto di filato, umidità nel campione |
| Abrasione, strappo, foratura | EN 388:2016 | Cicli per sfondamento, forza di strappo, forza di perforazione | Spessore del rivestimento, grana della mola, preparazione del coupon |
| Permeazione chimica | EN ISO 374-1 | Tempo di penetrazione per sostanza chimica, Tipo A, B o C | Temperatura, miscele, spessore del campione e posizione |
| Calore e fiamma | EN 407 | Tempo di post-fiamma, calore da contatto in gradi Celsius, resistenza agli spruzzi | Peso del tessuto, umidità, cicli di lavaggio |
| Impatto | ANSI/ISEA 138 | Forza trasmessa di picco, livelli da 1 a 3 | Geometria della pastiglia, nocca colpita, temperatura |
| Controllo di qualità visivo e dimensionale | Campionamento ISO 2859-1 | Tasso di difetti, lunghezza, spessore del palmo | Piano di campionamento, calibro di misurazione, chi misura |
Cosa chiedere prima di approvare le specifiche dei guanti
Un breve elenco di domande ti dirà in un'unica e-mail se la ricerca e sviluppo di un fornitore è reale:
- Il livello riportato è stato misurato sul guanto finito rivestito o sulla fodera nuda?
- Laboratorio interno o di terze parti, e quale? I test interni consentono un'iterazione rapida; un esterno accreditato lo conferma in modo indipendente. I produttori forti li usano entrambi.
- Quanti esemplari, da quanti lotti di produzione e testati in quale data?
- Riesci a vedere i registri di calibrazione: numero di lame sul tester di taglio, data di calibrazione della cella di carico, condizionamento dei campioni prima del test?
- I campioni vengono conservati per numero di lotto e per quanto tempo?
- Quali nuovi test vengono attivati da un cambiamento: nuovo fornitore di filato, nuovo calibro dell'ago, nuova linea di immersione, nuovo profilo di polimerizzazione?
- Quale livello di accettazione viene applicato ai difetti visivi e dimensionali e chi firma il rapporto pre-spedizione?
Se stai ancora definendo le specifiche stesse, questa guida continua scegliere guanti resistenti al taglio esamina in modo più dettagliato i livelli corrispondenti alle attività.
Domande frequenti
Un guanto può portare sia un livello di taglio ANSI che un livello di taglio EN?
Sì, e molti rivestimenti ad alte prestazioni lo fanno, ma sono risultati separati da metodi separati. Chiedi a quale standard appartiene ciascun numero prima di confrontarlo con un altro prodotto.
Un livello di taglio più alto è sempre meglio?
No. Livelli più alti di solito significano fodere più pesanti, rivestimenti più spessi e meno destrezza, ed è la destrezza a decidere se il guanto viene indossato. La resistenza al taglio inoltre non dice nulla sulla perforazione, sulla permeazione chimica o sul calore.
Con quale frequenza è opportuno ritestare un lotto di produzione?
Per le affermazioni chimiche e termiche, il valore di riferimento sicuro è per lotto. Per taglio, per lotto o per lotto definito è comune, oltre a un nuovo test ogni volta che cambiano le impostazioni di filato, spessore, rivestimento o polimerizzazione.
Perché due guanti con la stessa etichetta A5 danno una sensazione così diversa?
Perché l'etichetta descrive una proprietà misurata. Il peso del rivestimento, lo spessore, il materiale di rivestimento, la profondità di immersione e le dimensioni variano in modo indipendente e queste sono le sensazioni degli operatori dopo quattro ore di utilizzo.
Dove i test si adattano alla fabbrica
Un laboratorio aiuta solo se si trova vicino alla linea di produzione. Il produttore dietro questo sito produce protezioni per le mani a Rugao, Jiangsu dal 2010 e opera come organizzazione integrata di ricerca, produzione, ispezione di qualità e assistenza post-vendita dal 2013, su un sito di 10.000 metri quadrati che comprende 4.500 metri quadrati di spazio di produzione e un laboratorio interno. La gamma va dalla protezione al taglio ANSI A2 ad A8 attraverso guanti immersi, meccanici, termici e chimici, oltre a maniche e protezione per le braccia, in modo che una specifica possa essere soddisfatta da un'unica fonte anziché assemblare da diversi.
Il sito si trova nel delta del fiume Yangtze vicino a Shanghai, il che riduce le spedizioni di campioni e i cicli di verifica da parte di terzi. Se desideri vedere come è possibile soddisfare uno specifico livello di taglio, rivestimento o richiesta chimica, richiedi un preventivo con i dettagli della tua richiesta e gli standard che devi soddisfare.